
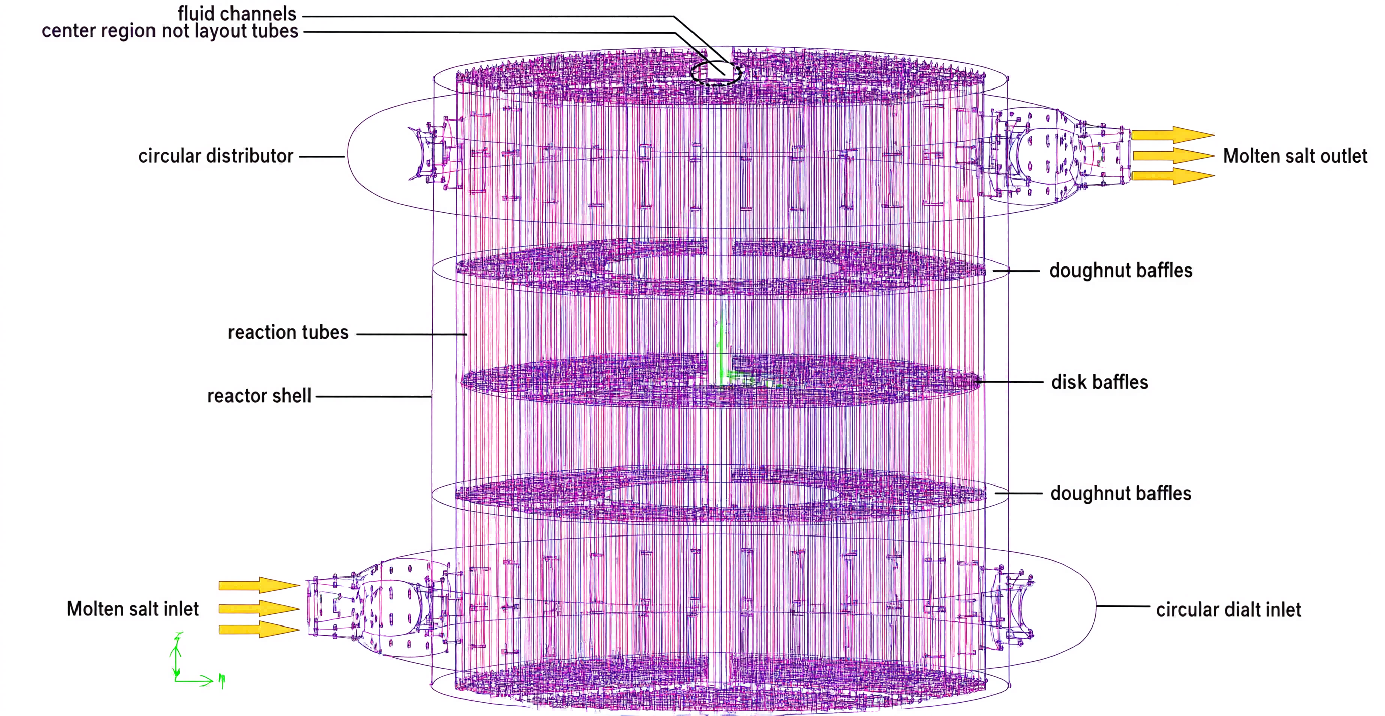
甲醇合成、环氧乙烷、苯酐等强放热、需连续操作且对选择性敏感的化工过程,广泛采用列管式固定床反应器。随着单台装置规模增大,温度分布、气液分布、压降与能耗、工程放大及制造一致性等问题的影响也随之放大——局部热点、沟流或一次放大偏差,往往对应可观的经济与安全风险。 这些问题难以仅凭经验判断加以规避,需要依赖系统性的工程能力逐项分析、逐项解决。本文结合浙江德力装备研究院在列管式固定床方向上的长期工程实践,梳理五类典型问题,并说明相应的技术应对思路。公司相关装备已获浙江省首台(套)装备认定。 01.五类典型工程问题 ① 热点与飞温 列管式固定床的反应管数量常达数千至上万根,管径约 25~50 mm。反应器设计或操作不当时,床层局部温度会显著高于周围区域,形成热点:轻则影响选择性、导致产品不合格,重则引发催化剂烧结失活乃至热失控。催化剂在装填与运行中产生的细粉若积聚堵塞床层,会使床层压降上升 10%~15%、传质效率下降 8%~10%;不同团队装填同一批催化剂,床层压降差异可达 10%~12%——装填质量的影响可见一斑。 热点并非偶然事故,而是强放热固定床反应器的固有特性,关键在于能否在设计阶段对其进行定量预测。 加氢精制、费托合成等气液并流的滴流式固定床,在低液速下容易出现液体分布不均,进而引发沟流与短路,造成催化剂润湿不完全,转化率与催化剂利用率下降;同时床层径向温度分布不均,局部热点会加速催化剂失活。 分布器选型本身涉及权衡:以常见的两类滴流分布器为例,溢流型操作弹性较大、压降较低,但对进口液位(液层高度)较为敏感;抽吸型(压力喷淋式)分配更均匀,但压降更高、对堵塞更敏感,操作弹性相对受限。低流量工况往往处于两类方案均不理想的工作区间。 ③ 压降与能耗的权衡 ④ 工程放大 小尺度装置可被有效移除的反应热,在大尺度装置中往往难以等比例移除。中试表现良好而工业化阶段需重新设计的情况,是该领域成本较高的常见风险。放大并非简单的几何尺寸放大,而是需要对流动、传热与反应三类过程的耦合关系重新进行分析与验证。 上万根管子的管板焊接与胀接质量、壳程载热体流动的均匀性,以及大直径床层(如 3 m 级)的径向装填密度不均(工业实测波动可达 8%),都会影响最终设备性能。同一设计图纸制造的两台设备,实际运行表现也可能存在差异。制造工艺与装填质量的一致性问题,需要在制造环节通过标准化工艺加以保障。 02.系统化的技术应用 ① 计算:在设计阶段定量预测温度场 列管 + 管间载热体构成结构基础,核心问题在于能否在设计阶段对温度场进行准确预测。德力装备研究院采用 CFD(计算流体力学)与CES(过程模拟)协同的建模方法,将气相流动、热量传递与固体催化剂床层的反应动力学纳入同一模型体系,使热点位置、峰值温度、床层径向温差等关键结果可在图纸阶段获得,实现先计算验证、后制造实施。 ② 分布:分布器参数的量化设计 分布器的孔径、孔数、流速、液量等参数应通过量化设计确定,而非依赖经验估算。其设计有效性可通过以下实测指标验证: ● 依据列管内液体流量对分布器孔径、流速等参数进行判定与量化设计,在低液速工况下仍保持均匀分布,且负荷变化时可调节。 ● 单管液体流量低至 0.3 L/h 时分布均匀度偏差 ≤3%,并在大直径设备上通过了验证:在直径 φ4.5 m 以上、反应管 10000 根以上的规模下,该均匀度水平同样得到保持。 ● 在不更换分布器内件的前提下可实现流量翻倍,更换内件后可扩展至 6~12 L/h,负荷变化时分布保持均衡,且特殊设计的分布槽可避免积液残留,有利于保持流道洁净。 上述量化设计已有授权的发明专利支撑:浙江德力装备有限公司「一种气液固定床液体分布器及其设计方法」(发明专利,授权公告号 CN118988167B,2025 年 2 月授权)。该专利将控制流量的单根细长管拆分为两段粗管加一组带微孔的垫片:出流由垫片孔口(孔径 0.1~1.0 mm)控制,管径不再受低流量约束,加工精度可控且规避了毛细效应;流量微调通过增减垫片数量实现。设计方法以孔口出流公式为骨架,用 CFD 仿真标定流量系数,再反解孔径、垫片总厚度与储液槽液位的匹配组合,使「给定单管流量」到「结构参数」成为一条可计算、可复现的路径。 为什么必须走量化路线?专利中的对比例数据给出了直接答案:对一台含 12 根同尺寸降液管的常规分布器做 CFD 仿真,各管瞬时出流量的管间变异系数为 17.1%,最低一根较平均值负偏 44%;对同一根降液管重复 6 次出流实验,变异系数高达 25.9%。也就是说,依赖溢流液位分配的常规结构,即便加工尺寸完全一致,分配均匀性也无法保证——它对液面波动和安装高度差极其敏感。 更关键的是预测的可信度。专利中对比例给出了常规降液管式分布器的 CFD 预测误差:9 组工况全部显著低估实际出流量,误差 −26%~−74%——用这样的预测值做结构设计,方向性和量级都不可靠。而孔口滴流组件的 15 组「实测 vs 预测」对比中,13 组落在 ±20% 容差带内。只有当单管流量可被预测到这一精度,「每根管分到的物料基本一致」才是可以计算出来的结果,而不是装配后才能验证的运气。 ③ 放大:放大风险的分级管控 将放大过程拆分为七道关键节点:需求调研、设计输入、工艺评估与仿真分析、冷模实验、放大可靠性校核、详细设计与制造、FAT/SAT(工厂验收/现场验收)。每一节点均设有明确交付物与校核标准。 ④ 制造:制造一致性的装备与资质保障 相关资质与制造能力包括:特种设备 A1 级(设计)与 A2 级(制造)资质,ASME "U" 与 "U2" 钢印认证及授权证书,以及浙江省首台(套)装备认定;制造装备涵盖百吨级起吊设施、150 mm 数控卷板机、5 米立式 CNC 车铣、全自动管板焊接、10 米 CNC 镗铣床及相控阵无损检测。多管设备的制造一致性依赖标准化工艺与装备能力加以保障。 如对列管式固定床反应器在温度场预测、气液分布、压降与能耗、工程放大等方面存在技术需求,可在沟通阶段提供以下参数,以便开展针对性的技术评估: ● 介质与反应热 ● 操作温度与压力 ● 催化剂类型、粒径与装填量 ● 处理量与气液比 ● 现有装置的温度 / 压降曲线
 ② 滴流工况下的气液分布不均
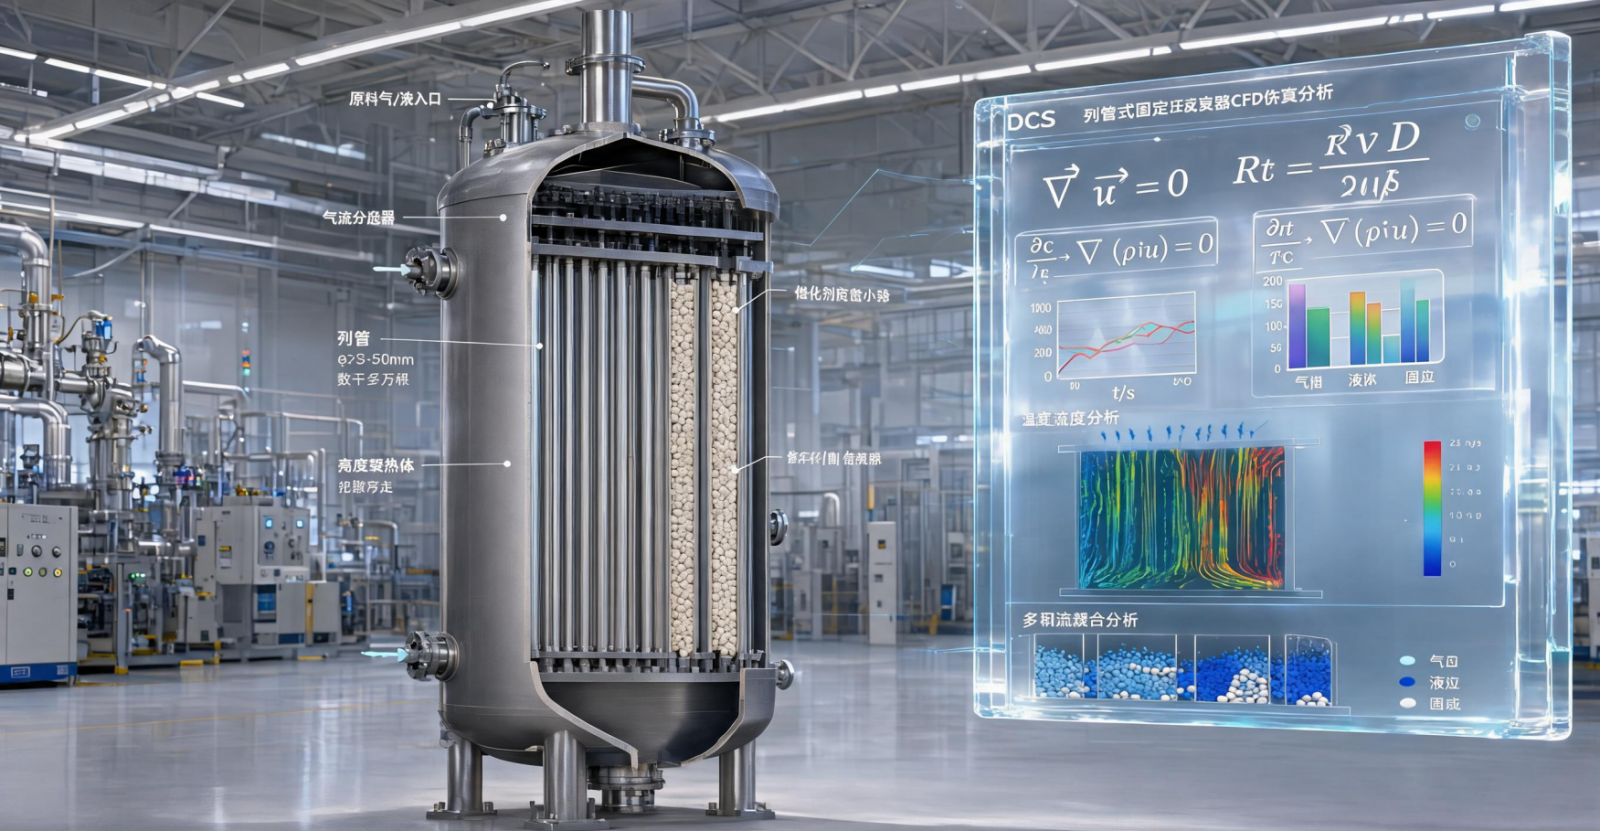 由 Ergun 方程可知,床层阻力随颗粒当量直径减小而显著上升;小粒径虽能提高内扩散有效因子(催化剂内部有效利用率),压降代价却随之增大;分布器压降偏高时,循环与压缩能耗相应上升。床层压降同时可作为运行状态的监测指标——其异常升高通常意味着偏流、粉尘积聚或装填质量存在问题。
 ⑤ 制造与装填一致性
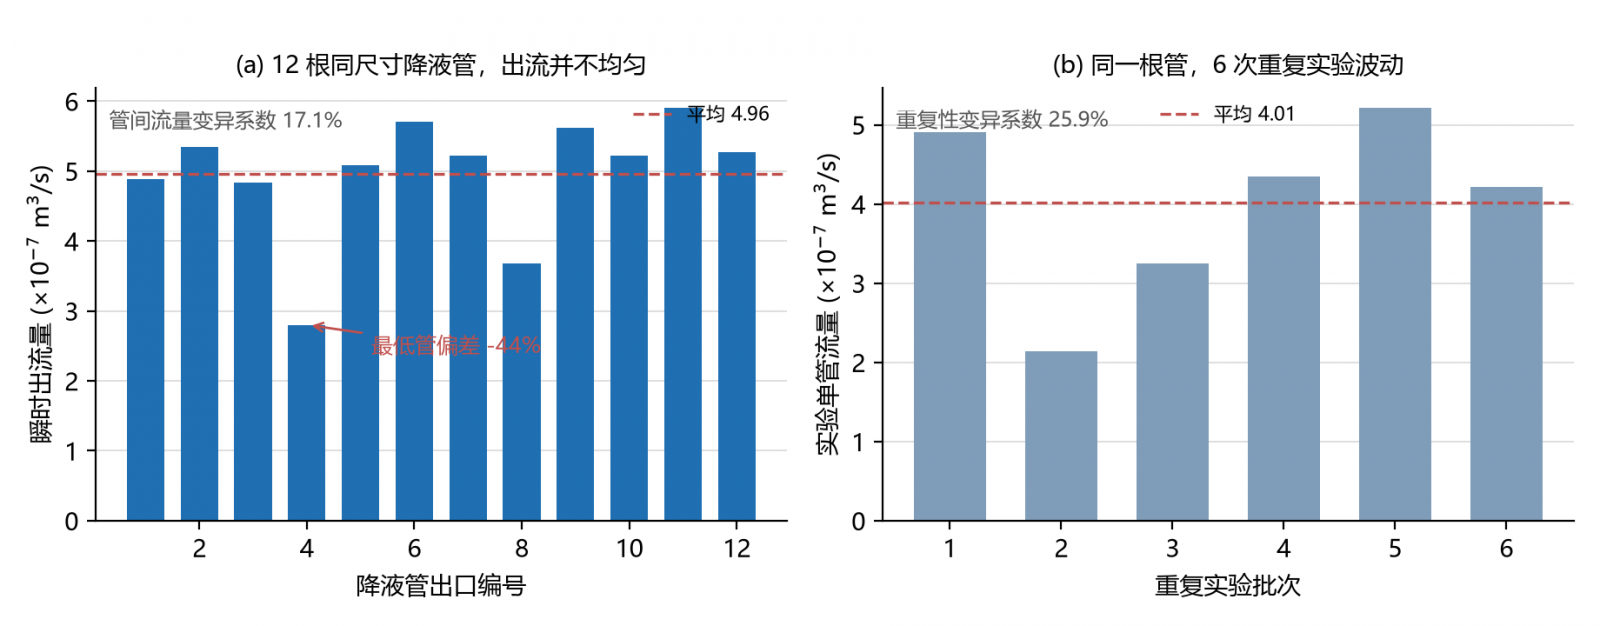 |左图:12 根同尺寸降液管的瞬时出流量(CFD,液位 0.3 m);右图:同一根管 6 次重复实验。数据源:CN118988167B 说明书表 9、表 10。
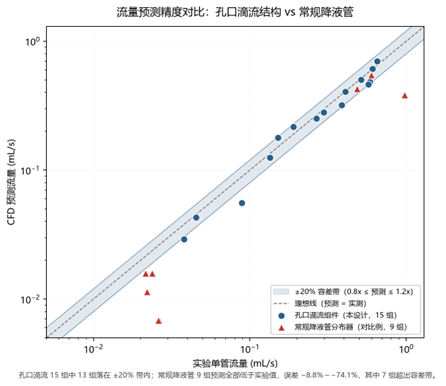 |流量预测精度对比(对数坐标)。蓝色圆点:孔口滴流组件(15 组);红色三角:常规降液管分布器(9 组)。数据源:CN118988167B 说明书表 5、表 11。
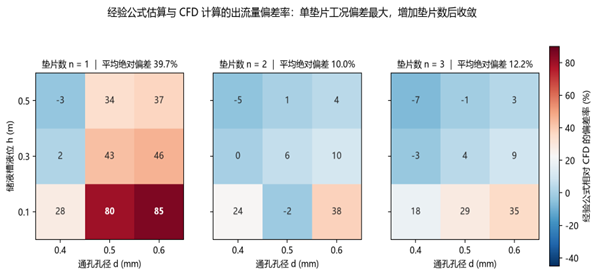 |经验公式估算与 CFD 计算的出流量偏差率。经验公式无法反映物料物性差异,单垫片工况平均偏差达 39.7%;将垫片增至 2 片后平均偏差收敛至 10.0%。这解释了为什么分布器参数必须经 CFD 标定,而非套用手册公式。数据源:CN118988167B 说明书表 6。
 03.技术评估所需输入参数


